產品規格

ABS

請在需要的規格輸入數量,可一次選擇多個顏色或尺寸。

產品說明

耐熱、耐衝擊、韌性佳、可加工與後處理|適合功能件、機構件、治具、外殼與工程原型

ABS 適合需要比 PLA+、PETG 更高耐熱能力,以及良好韌性、耐衝擊與後加工性的使用者。

ABS 是非常成熟的工程塑膠,常見於產品外殼、機構零件、治具、機器人零件、家電零件與功能性原型。列印完成後也可進行打磨、鑽孔、攻牙、黏合及丙酮表面處理等後加工。

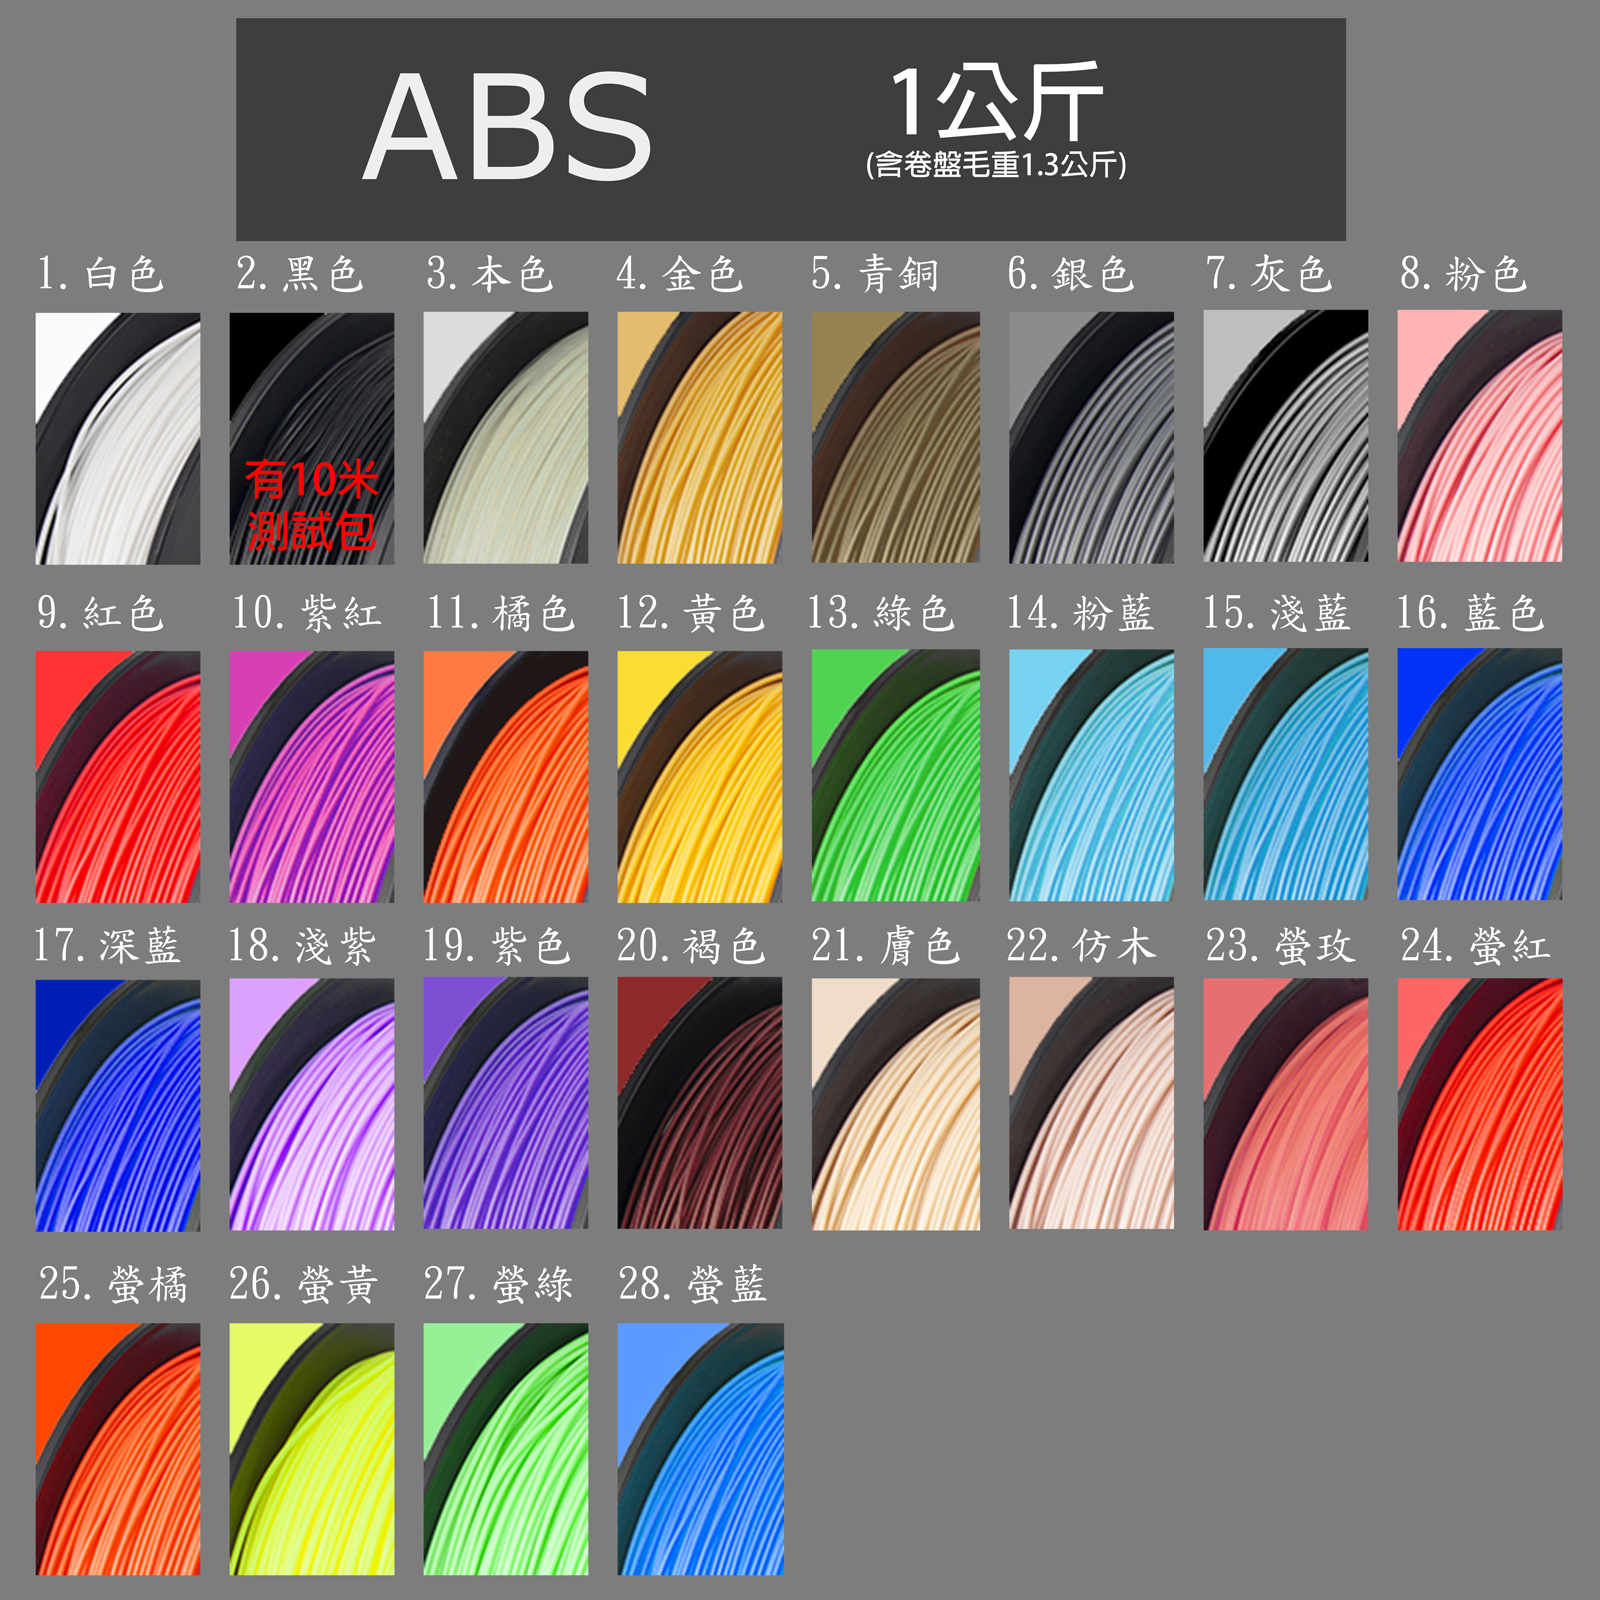
目前提供多種一般色與螢光色系,可依功能件與外觀需求選擇。


ABS 適合哪些使用者?

推薦 ABS,如果你:

  • 製作治具、夾具與功能性零件
  • 製作機器人、機構件與設備零件
  • 製作電子設備或產品外殼
  • 需要比 PLA+、PETG 更高的耐熱能力
  • 需要兼顧剛性、韌性與耐衝擊
  • 希望列印件可以進一步打磨、鑽孔或加工
  • 希望使用丙酮進行表面平滑或零件黏合
  • 使用封閉式 3D 列印機
  • 公司、學校、研究單位與工作室進行工程打樣

如果主要需求是模型、公仔、多色與最簡單的列印體驗,建議優先選擇 PLA+。

如果希望比 PLA+ 更耐用、但使用開放式機器,PETG 通常更容易列印。

如果需要 耐熱、機械用途、可加工性與工程零件,並且設備具備封閉式機身,ABS 會是很實用的選擇。


Bambu Lab 拓竹哪些機型適合列印 ABS?

ABS 對環境溫度與氣流較敏感,列印時容易因冷卻不均造成翹曲、角落掀起或層間開裂,因此 優先建議使用封閉式機型。

推薦使用

Bambu Lab 機型 ABS 說明
P1S / P1S Combo ✅ 推薦 全封閉式機身,適合 ABS / ASA 等材料
P2S / P2S Combo ✅ 推薦 全封閉式機身,官方支援 ABS
X1 / X1C ✅ 推薦 全封閉式機身,適合 ABS 與工程材料
X1E ✅ 非常適合 具主動腔體加熱,更適合工程材料
X2D / X2D Combo ✅ 推薦 官方支援 ABS;建議以主噴嘴列印
H2S ✅ 非常適合 全封閉式+主動加熱腔體
H2D ✅ 非常適合 全封閉式+主動加熱腔體
H2C ✅ 非常適合 全封閉式+主動加熱腔體,官方支援 ABS

H2 / X / P 系列

如果主要會長時間列印 ABS,較推薦:

H2C / H2D / H2S / X1E → X2D / P2S / X1C / P1S

具有主動加熱腔體的機種在大型 ABS 零件上通常更容易維持穩定的環境溫度。


不建議使用

Bambu Lab 機型 ABS 原因
A1 mini ❌ 不建議 開放式機身,官方將 ABS 列為不建議材料
A1 / A1 Combo ❌ 不建議 開放式機身,官方將 ABS 列為不建議材料
A2L / A2L Combo ❌ 不建議 開放式大型平台,主要定位 PLA / PETG / TPU / PVA 等材料
P1P 原廠狀態 ⚠️ 不建議 開放式機身,ABS 大型件容易受環境氣流影響

有些使用者可能能在開放式機器上完成小型 ABS 零件,但這不代表適合穩定、長時間或大型列印。

如果購買 ABS 是為了 Bambu Lab 使用,而目前設備為 A1 mini、A1、A2L,建議先改用 PETG,或選擇具封閉式機身的 P / X / H 系列設備。


ABS、PETG、PLA+ 怎麼選?

項目 ABS PETG PLA+
列印難度 中等~較高 容易~中等 容易
封閉機箱 強烈建議 通常不需要 通常不需要
韌性 高 高 中等
剛性 良好 中等 良好
耐衝擊 良好 良好 一般
耐熱 較高 中等 一般
翹曲傾向 較高 低 很低
層間結合 良好 很好 良好
後加工 非常適合 可加工 可加工
丙酮平滑 可以 不適用 不適用
功能件 推薦 推薦 可使用
高溫環境 較推薦 一般 較不推薦
戶外長期曝曬 不首選 一般 不首選
模型/公仔 可使用 可使用 推薦

簡單選擇

最好印、模型、公仔、多色 → PLA+

耐用、低翹曲、開放式機器也好印 → PETG

耐熱、工程零件、外殼、機構件與後加工 → ABS

如果需要長期日曬與更好的 UV 耐候性,可進一步考慮 ASA。


ABS 主要特色

較高耐熱能力

ABS 最大的優勢之一就是耐熱性。

相較一般 PLA / PLA+,ABS 在較高環境溫度下更不容易快速軟化變形,因此常被用於:

  • 電子設備外殼
  • 機器零件
  • 工具與治具
  • 家電零件
  • 車用非極端高溫部位
  • 功能性原型

如果零件可能長時間處於溫暖環境,ABS 通常比 PLA 類材料更加適合。


良好的韌性與耐衝擊

ABS 兼具一定剛性與韌性,不像部分高剛性材料在受到撞擊時容易直接脆裂。

適合:

  • 卡扣
  • 外殼
  • 支架
  • 固定座
  • 機器人零件
  • 防護件
  • 日常耐用零件

適合機械加工與後處理

ABS 列印完成後可以進行多種後加工:

  • 打磨
  • 鑽孔
  • 攻牙
  • 切削
  • 補土
  • 上漆
  • 膠合
  • 丙酮表面處理

因此非常適合需要進一步組裝、加工或製作外觀原型的使用者。


可使用丙酮進行表面處理

ABS 對丙酮具有反應,因此可利用適當的丙酮處理方式:

  • 平滑表面層紋
  • 黏合 ABS 零件
  • 製作 ABS 接著液

使用溶劑時必須注意通風、火源與化學品安全,並依溶劑產品的安全資料操作。


適合工程原型與產品外殼

ABS 長期被大量使用於工業塑膠產品,因此非常適合:

  • 機構驗證
  • 產品外觀模型
  • 電子設備外殼
  • 功能性原型
  • 治具
  • 機器人零件
  • 家電與工具零件

多種顏色選擇

萬彩 ABS 目前提供多種色號,包括:

  • 白色
  • 黑色
  • 本色
  • 金色
  • 青銅
  • 銀色
  • 灰色
  • 粉色
  • 紅色
  • 紫紅
  • 橘色
  • 黃色
  • 綠色
  • 粉藍
  • 淺藍
  • 藍色
  • 深藍
  • 淺紫
  • 紫色
  • 褐色
  • 膚色
  • 仿木
  • 螢光玫瑰
  • 螢光紅
  • 螢光橘
  • 螢光黃
  • 螢光綠
  • 螢光藍

不同色號的表面效果與實際顏色可能略有差異,實際以商品圖片及收到的線材為準。


建議列印參數

項目 建議設定
噴嘴溫度 245–265°C
熱床溫度 90–100°C
建議風扇 0–20%
建議噴嘴 0.4 mm
封閉式機箱 強烈建議
列印速度 支援高速列印,依機型與模型尺寸調整
建議乾燥 80°C / 8小時
線徑 1.75 mm

ABS 最重要的不是單純追求最高列印速度,而是 保持穩定的模型與腔體溫度。

大型模型、高填充率或尖銳角落模型如果出現翹曲,可嘗試:

  • 列印前預熱機箱
  • 提高熱床溫度
  • 降低模型風扇
  • 加上 Brim
  • 避免冷氣或風扇直接吹向機器
  • 適度降低列印速度
  • 使用適合 ABS 的平台黏著方式

Bambu Lab 使用建議

使用 Bambu Lab 封閉式機器時,可先以 Generic ABS / Bambu ABS 類型設定作為起點,再依萬彩 ABS 與模型狀況微調。

P1S / X1C

建議在列印大型 ABS 模型前:

  1. 關閉機門與上蓋
  2. 將熱床預熱
  3. 讓機箱內溫度先提高
  4. 再開始正式列印

這樣可減少列印初期與後續模型溫差。

P2S

P2S 官方支援 ABS;列印 ABS 時,建議使用高熱床溫度並保持封閉式環境。

H2S / H2D / H2C / X1E

具有主動加熱腔體的機型特別適合 ABS。

對大型模型而言,受控的腔體溫度可以降低模型不同區域冷卻速度差異,減少:

  • 翹曲
  • 角落掀起
  • 層間開裂

AMS 使用建議

ABS 可搭配相容的 Bambu Lab AMS 系統進行自動換料與多色列印。

建議:

  • 使用前先完整乾燥線材
  • AMS 內保持低濕度
  • 確認線軸可正常轉動
  • 換色模型預留足夠沖洗量
  • 多色大型 ABS 模型仍應優先維持穩定腔體溫度

AMS 2 Pro 乾燥注意

AMS 2 Pro 可以協助線材保存與乾燥,但 ABS 建議的完整乾燥溫度較高。

若線材已明顯受潮,建議先使用能達到適當溫度的線材乾燥設備完成烘乾,再放入 AMS 進行低濕保存與列印。


為什麼全新的 ABS 也建議先烘乾?

這不是萬彩 ABS 特有的要求。

3D列印線材從原料到成品,需要經過:

  1. 原料儲存
  2. 加熱擠出
  3. 冷卻
  4. 拉線
  5. 捲繞
  6. 品質檢查
  7. 等待包裝
  8. 真空封裝
  9. 倉儲
  10. 運輸

即使是全新的線材,也可能在製造與包裝流程中接觸環境中的水分。

因此:

全新 ≠ 完全沒有水分

真空包裝完整 ≠ 已經處於最佳列印含水狀態

真空袋與乾燥劑的主要作用,是降低包裝完成後持續吸收環境水分的速度,而不是取代加熱烘乾。

為了讓每卷線材在列印前具有較一致的起始狀態,第一次正式使用前仍建議先進行乾燥。

建議乾燥

80°C / 8小時


ABS 含水可能造成的問題

線材含水量偏高時,可能出現:

  • 噴嘴擠出時產生氣泡
  • 細微爆裂聲
  • 表面粗糙
  • 拉絲增加
  • 表面出現小孔
  • 擠出量不穩定
  • 層間品質下降
  • 成品強度與表面一致性下降

乾燥後如果暫時不使用,建議放入密封袋、乾燥箱或 AMS 中低濕保存。

較完整的使用方式:

烘乾 → 列印 → 密封低濕保存 → 長時間放置後再次烘乾


ABS 列印環境與通風

ABS 在高溫列印過程中會產生氣味、揮發性有機物與微粒,因此建議使用:

  • 封閉式3D列印機
  • 良好室內通風
  • 適當的排風或空氣過濾設備

尤其在:

  • 教室
  • 辦公室
  • 工作室
  • 長時間連續列印環境

應妥善規劃設備位置與通風。

封閉式機身除了改善 ABS 的列印穩定性,也有助於將列印區域與使用者活動空間隔開。


線材規格

項目 規格
品牌 萬彩 Wancai
材料 ABS
線徑 1.75 mm
線徑公差 2%
線材淨重 1 kg(不含線軸)
商品毛重 約 1.3 kg
線軸外徑 約 210 mm
線軸寬度 約 65 mm
線軸中心孔徑 約 62–67 mm
線軸材質 依色號及批次可能為紙質或塑膠線軸
包裝方式 真空密封包裝+乾燥劑

線軸尺寸與材質可能依色號或批次略有差異,實際以出貨商品為準。


ABS 材料性能參考

項目 參考值
材料密度 約 1.05–1.12 g/cm³
拉伸強度 約 35–45 MPa
彎曲強度 約 55–70 MPa
彈性模數 約 1,700–2,200 MPa
缺口/Charpy 衝擊強度 約 15–20 kJ/m²
斷裂伸長率 約 10–20%
熱變形溫度 HDT 約 85–95°C

實際成品性能會受到列印方向、壁厚、填充率、噴嘴溫度、腔體溫度、冷卻與模型結構等因素影響。


真空包裝與運送說明

商品出貨採用:

真空密封包裝+乾燥劑

出貨前會確認包裝狀態。

宅配運送過程可能因:

  • 碰撞
  • 擠壓
  • 紙箱受力
  • 真空袋摩擦
  • 線軸邊緣與包材接觸

造成真空袋失壓,因此宅配到貨後的真空狀態可能與出貨時不同。

台南面交/自取商品可於交貨時確認真空包裝完整狀態。

真空袋的用途主要是降低運送與保存期間的吸濕速度。

即使真空包裝完整,第一次使用前仍建議進行乾燥,以取得較穩定的列印結果。


常見使用情境

萬彩 ABS 適合:

  • 功能性零件
  • 治具與夾具
  • 機器人零件
  • 機構件
  • 電子設備外殼
  • 家電零件
  • 工具與固定座
  • 工程原型
  • 產品打樣
  • 模型外殼
  • 可加工零件
  • 學校工程專題
  • 公司研發
  • 工作室及小量生產

使用注意事項

  • ABS 建議使用封閉式3D列印機。
  • 大型模型列印前建議先預熱機箱與熱床。
  • 避免冷氣、電風扇或強烈氣流直接吹向列印機。
  • ABS 翹曲程度會受到模型尺寸、填充率、壁厚及幾何形狀影響。
  • 列印 ABS 時應注意室內通風與設備排氣/過濾規劃。
  • 長期戶外強烈日曬用途建議優先評估 ASA。
  • 使用丙酮或其他溶劑進行後處理時,請依化學品安全規範使用。
  • 商品顏色可能因螢幕、拍攝光線與批次略有色差。
  • 線軸材質依色號與批次可能為紙質或塑膠線軸。
ABS 可選規格與數量
規格狀態單價數量
1.白色 現貨 NT$ 320 NT$ 280
2.黑色 現貨 NT$ 320 NT$ 280
3.本色 現貨 NT$ 320 NT$ 280
4.金色 現貨 NT$ 320 NT$ 280
5.青銅 現貨 NT$ 320 NT$ 280
6.銀色 現貨 NT$ 320 NT$ 280
7.灰色 現貨 NT$ 320 NT$ 280
8.粉色 現貨 剩餘 9 捲 NT$ 320 NT$ 280
9.紅色 現貨 剩餘 3 捲 NT$ 320 NT$ 280
10.紫紅 售完 NT$ 320 NT$ 280
11.橘色 現貨 NT$ 320 NT$ 280
12.黃色 現貨 NT$ 320 NT$ 280
13.綠色 售完 NT$ 320 NT$ 280
14.粉藍 售完 NT$ 320 NT$ 280
15.淺藍 現貨 NT$ 320 NT$ 280
16.藍色 現貨 剩餘 4 捲 NT$ 320 NT$ 280
17.深藍 現貨 剩餘 6 捲 NT$ 320 NT$ 280
18.淺紫 現貨 NT$ 320 NT$ 280
19.紫色 現貨 NT$ 320 NT$ 280
20.褐色 現貨 NT$ 320 NT$ 280
21.膚色 現貨 剩餘 5 捲 NT$ 320 NT$ 280
22.仿木 現貨 剩餘 8 捲 NT$ 320 NT$ 280
23.螢玫瑰(非整齊卷盤) 現貨 NT$ 320 NT$ 200
24.螢紅 售完 NT$ 320 NT$ 280
25.螢橘 現貨 NT$ 320 NT$ 280
26.螢黃 現貨 NT$ 320 NT$ 280
27.螢綠 現貨 剩餘 5 捲 NT$ 320 NT$ 280
28.螢藍 現貨 剩餘 8 捲 NT$ 320 NT$ 280

郵寄滿 NT$ 2,000 免運 7-11 超商取貨滿 NT$ 1,250 免運

ABS-商品說明

耐熱、耐衝擊、韌性佳、可加工與後處理|適合功能件、機構件、治具、外殼與工程原型

ABS 適合需要比 PLA+、PETG 更高耐熱能力,以及良好韌性、耐衝擊與後加工性的使用者。

ABS 是非常成熟的工程塑膠,常見於產品外殼、機構零件、治具、機器人零件、家電零件與功能性原型。列印完成後也可進行打磨、鑽孔、攻牙、黏合及丙酮表面處理等後加工。

目前提供多種一般色與螢光色系,可依功能件與外觀需求選擇。


ABS 適合哪些使用者?

推薦 ABS,如果你:

  • 製作治具、夾具與功能性零件
  • 製作機器人、機構件與設備零件
  • 製作電子設備或產品外殼
  • 需要比 PLA+、PETG 更高的耐熱能力
  • 需要兼顧剛性、韌性與耐衝擊
  • 希望列印件可以進一步打磨、鑽孔或加工
  • 希望使用丙酮進行表面平滑或零件黏合
  • 使用封閉式 3D 列印機
  • 公司、學校、研究單位與工作室進行工程打樣

如果主要需求是模型、公仔、多色與最簡單的列印體驗,建議優先選擇 PLA+。

如果希望比 PLA+ 更耐用、但使用開放式機器,PETG 通常更容易列印。

如果需要 耐熱、機械用途、可加工性與工程零件,並且設備具備封閉式機身,ABS 會是很實用的選擇。


Bambu Lab 拓竹哪些機型適合列印 ABS?

ABS 對環境溫度與氣流較敏感,列印時容易因冷卻不均造成翹曲、角落掀起或層間開裂,因此 優先建議使用封閉式機型。

推薦使用

Bambu Lab 機型 ABS 說明
P1S / P1S Combo ✅ 推薦 全封閉式機身,適合 ABS / ASA 等材料
P2S / P2S Combo ✅ 推薦 全封閉式機身,官方支援 ABS
X1 / X1C ✅ 推薦 全封閉式機身,適合 ABS 與工程材料
X1E ✅ 非常適合 具主動腔體加熱,更適合工程材料
X2D / X2D Combo ✅ 推薦 官方支援 ABS;建議以主噴嘴列印
H2S ✅ 非常適合 全封閉式+主動加熱腔體
H2D ✅ 非常適合 全封閉式+主動加熱腔體
H2C ✅ 非常適合 全封閉式+主動加熱腔體,官方支援 ABS

H2 / X / P 系列

如果主要會長時間列印 ABS,較推薦:

H2C / H2D / H2S / X1E → X2D / P2S / X1C / P1S

具有主動加熱腔體的機種在大型 ABS 零件上通常更容易維持穩定的環境溫度。


不建議使用

Bambu Lab 機型 ABS 原因
A1 mini ❌ 不建議 開放式機身,官方將 ABS 列為不建議材料
A1 / A1 Combo ❌ 不建議 開放式機身,官方將 ABS 列為不建議材料
A2L / A2L Combo ❌ 不建議 開放式大型平台,主要定位 PLA / PETG / TPU / PVA 等材料
P1P 原廠狀態 ⚠️ 不建議 開放式機身,ABS 大型件容易受環境氣流影響

有些使用者可能能在開放式機器上完成小型 ABS 零件,但這不代表適合穩定、長時間或大型列印。

如果購買 ABS 是為了 Bambu Lab 使用,而目前設備為 A1 mini、A1、A2L,建議先改用 PETG,或選擇具封閉式機身的 P / X / H 系列設備。


ABS、PETG、PLA+ 怎麼選?

項目 ABS PETG PLA+
列印難度 中等~較高 容易~中等 容易
封閉機箱 強烈建議 通常不需要 通常不需要
韌性 高 高 中等
剛性 良好 中等 良好
耐衝擊 良好 良好 一般
耐熱 較高 中等 一般
翹曲傾向 較高 低 很低
層間結合 良好 很好 良好
後加工 非常適合 可加工 可加工
丙酮平滑 可以 不適用 不適用
功能件 推薦 推薦 可使用
高溫環境 較推薦 一般 較不推薦
戶外長期曝曬 不首選 一般 不首選
模型/公仔 可使用 可使用 推薦

簡單選擇

最好印、模型、公仔、多色 → PLA+

耐用、低翹曲、開放式機器也好印 → PETG

耐熱、工程零件、外殼、機構件與後加工 → ABS

如果需要長期日曬與更好的 UV 耐候性,可進一步考慮 ASA。


ABS 主要特色

較高耐熱能力

ABS 最大的優勢之一就是耐熱性。

相較一般 PLA / PLA+,ABS 在較高環境溫度下更不容易快速軟化變形,因此常被用於:

  • 電子設備外殼
  • 機器零件
  • 工具與治具
  • 家電零件
  • 車用非極端高溫部位
  • 功能性原型

如果零件可能長時間處於溫暖環境,ABS 通常比 PLA 類材料更加適合。


良好的韌性與耐衝擊

ABS 兼具一定剛性與韌性,不像部分高剛性材料在受到撞擊時容易直接脆裂。

適合:

  • 卡扣
  • 外殼
  • 支架
  • 固定座
  • 機器人零件
  • 防護件
  • 日常耐用零件

適合機械加工與後處理

ABS 列印完成後可以進行多種後加工:

  • 打磨
  • 鑽孔
  • 攻牙
  • 切削
  • 補土
  • 上漆
  • 膠合
  • 丙酮表面處理

因此非常適合需要進一步組裝、加工或製作外觀原型的使用者。


可使用丙酮進行表面處理

ABS 對丙酮具有反應,因此可利用適當的丙酮處理方式:

  • 平滑表面層紋
  • 黏合 ABS 零件
  • 製作 ABS 接著液

使用溶劑時必須注意通風、火源與化學品安全,並依溶劑產品的安全資料操作。


適合工程原型與產品外殼

ABS 長期被大量使用於工業塑膠產品,因此非常適合:

  • 機構驗證
  • 產品外觀模型
  • 電子設備外殼
  • 功能性原型
  • 治具
  • 機器人零件
  • 家電與工具零件

多種顏色選擇

萬彩 ABS 目前提供多種色號,包括:

  • 白色
  • 黑色
  • 本色
  • 金色
  • 青銅
  • 銀色
  • 灰色
  • 粉色
  • 紅色
  • 紫紅
  • 橘色
  • 黃色
  • 綠色
  • 粉藍
  • 淺藍
  • 藍色
  • 深藍
  • 淺紫
  • 紫色
  • 褐色
  • 膚色
  • 仿木
  • 螢光玫瑰
  • 螢光紅
  • 螢光橘
  • 螢光黃
  • 螢光綠
  • 螢光藍

不同色號的表面效果與實際顏色可能略有差異,實際以商品圖片及收到的線材為準。


建議列印參數

項目 建議設定
噴嘴溫度 245–265°C
熱床溫度 90–100°C
建議風扇 0–20%
建議噴嘴 0.4 mm
封閉式機箱 強烈建議
列印速度 支援高速列印,依機型與模型尺寸調整
建議乾燥 80°C / 8小時
線徑 1.75 mm

ABS 最重要的不是單純追求最高列印速度,而是 保持穩定的模型與腔體溫度。

大型模型、高填充率或尖銳角落模型如果出現翹曲,可嘗試:

  • 列印前預熱機箱
  • 提高熱床溫度
  • 降低模型風扇
  • 加上 Brim
  • 避免冷氣或風扇直接吹向機器
  • 適度降低列印速度
  • 使用適合 ABS 的平台黏著方式

Bambu Lab 使用建議

使用 Bambu Lab 封閉式機器時,可先以 Generic ABS / Bambu ABS 類型設定作為起點,再依萬彩 ABS 與模型狀況微調。

P1S / X1C

建議在列印大型 ABS 模型前:

  1. 關閉機門與上蓋
  2. 將熱床預熱
  3. 讓機箱內溫度先提高
  4. 再開始正式列印

這樣可減少列印初期與後續模型溫差。

P2S

P2S 官方支援 ABS;列印 ABS 時,建議使用高熱床溫度並保持封閉式環境。

H2S / H2D / H2C / X1E

具有主動加熱腔體的機型特別適合 ABS。

對大型模型而言,受控的腔體溫度可以降低模型不同區域冷卻速度差異,減少:

  • 翹曲
  • 角落掀起
  • 層間開裂

AMS 使用建議

ABS 可搭配相容的 Bambu Lab AMS 系統進行自動換料與多色列印。

建議:

  • 使用前先完整乾燥線材
  • AMS 內保持低濕度
  • 確認線軸可正常轉動
  • 換色模型預留足夠沖洗量
  • 多色大型 ABS 模型仍應優先維持穩定腔體溫度

AMS 2 Pro 乾燥注意

AMS 2 Pro 可以協助線材保存與乾燥,但 ABS 建議的完整乾燥溫度較高。

若線材已明顯受潮,建議先使用能達到適當溫度的線材乾燥設備完成烘乾,再放入 AMS 進行低濕保存與列印。


為什麼全新的 ABS 也建議先烘乾?

這不是萬彩 ABS 特有的要求。

3D列印線材從原料到成品,需要經過:

  1. 原料儲存
  2. 加熱擠出
  3. 冷卻
  4. 拉線
  5. 捲繞
  6. 品質檢查
  7. 等待包裝
  8. 真空封裝
  9. 倉儲
  10. 運輸

即使是全新的線材,也可能在製造與包裝流程中接觸環境中的水分。

因此:

全新 ≠ 完全沒有水分

真空包裝完整 ≠ 已經處於最佳列印含水狀態

真空袋與乾燥劑的主要作用,是降低包裝完成後持續吸收環境水分的速度,而不是取代加熱烘乾。

為了讓每卷線材在列印前具有較一致的起始狀態,第一次正式使用前仍建議先進行乾燥。

建議乾燥

80°C / 8小時


ABS 含水可能造成的問題

線材含水量偏高時,可能出現:

  • 噴嘴擠出時產生氣泡
  • 細微爆裂聲
  • 表面粗糙
  • 拉絲增加
  • 表面出現小孔
  • 擠出量不穩定
  • 層間品質下降
  • 成品強度與表面一致性下降

乾燥後如果暫時不使用,建議放入密封袋、乾燥箱或 AMS 中低濕保存。

較完整的使用方式:

烘乾 → 列印 → 密封低濕保存 → 長時間放置後再次烘乾


ABS 列印環境與通風

ABS 在高溫列印過程中會產生氣味、揮發性有機物與微粒,因此建議使用:

  • 封閉式3D列印機
  • 良好室內通風
  • 適當的排風或空氣過濾設備

尤其在:

  • 教室
  • 辦公室
  • 工作室
  • 長時間連續列印環境

應妥善規劃設備位置與通風。

封閉式機身除了改善 ABS 的列印穩定性,也有助於將列印區域與使用者活動空間隔開。


線材規格

項目 規格
品牌 萬彩 Wancai
材料 ABS
線徑 1.75 mm
線徑公差 2%
線材淨重 1 kg(不含線軸)
商品毛重 約 1.3 kg
線軸外徑 約 210 mm
線軸寬度 約 65 mm
線軸中心孔徑 約 62–67 mm
線軸材質 依色號及批次可能為紙質或塑膠線軸
包裝方式 真空密封包裝+乾燥劑

線軸尺寸與材質可能依色號或批次略有差異,實際以出貨商品為準。


ABS 材料性能參考

項目 參考值
材料密度 約 1.05–1.12 g/cm³
拉伸強度 約 35–45 MPa
彎曲強度 約 55–70 MPa
彈性模數 約 1,700–2,200 MPa
缺口/Charpy 衝擊強度 約 15–20 kJ/m²
斷裂伸長率 約 10–20%
熱變形溫度 HDT 約 85–95°C

實際成品性能會受到列印方向、壁厚、填充率、噴嘴溫度、腔體溫度、冷卻與模型結構等因素影響。


真空包裝與運送說明

商品出貨採用:

真空密封包裝+乾燥劑

出貨前會確認包裝狀態。

宅配運送過程可能因:

  • 碰撞
  • 擠壓
  • 紙箱受力
  • 真空袋摩擦
  • 線軸邊緣與包材接觸

造成真空袋失壓,因此宅配到貨後的真空狀態可能與出貨時不同。

台南面交/自取商品可於交貨時確認真空包裝完整狀態。

真空袋的用途主要是降低運送與保存期間的吸濕速度。

即使真空包裝完整,第一次使用前仍建議進行乾燥,以取得較穩定的列印結果。


常見使用情境

萬彩 ABS 適合:

  • 功能性零件
  • 治具與夾具
  • 機器人零件
  • 機構件
  • 電子設備外殼
  • 家電零件
  • 工具與固定座
  • 工程原型
  • 產品打樣
  • 模型外殼
  • 可加工零件
  • 學校工程專題
  • 公司研發
  • 工作室及小量生產

使用注意事項

  • ABS 建議使用封閉式3D列印機。
  • 大型模型列印前建議先預熱機箱與熱床。
  • 避免冷氣、電風扇或強烈氣流直接吹向列印機。
  • ABS 翹曲程度會受到模型尺寸、填充率、壁厚及幾何形狀影響。
  • 列印 ABS 時應注意室內通風與設備排氣/過濾規劃。
  • 長期戶外強烈日曬用途建議優先評估 ASA。
  • 使用丙酮或其他溶劑進行後處理時,請依化學品安全規範使用。
  • 商品顏色可能因螢幕、拍攝光線與批次略有色差。
  • 線軸材質依色號與批次可能為紙質或塑膠線軸。

規格原圖